::: reklama@pbprog.kz
::: editor@pbprog.kz
::: webmaster@pbprog.kz
Автоматизированная подготовка электронных компонентов к SMT-монтажу: программирование, тестирование, контроль и упаковка
Подготовка электронных компонентов к монтажу все чаще включает в себя не одну операцию, а последовательность взаимосвязанных процессов: программирование, электрическое тестирование, визуальный контроль, сортировку, маркировку и переупаковку. При этом выбор оборудования определяется не только требуемой производительностью, но и типом корпуса, исходным и выходным форматами упаковки, продолжительностью операций и требованиями к прослеживаемости. В статье рассматриваются основные классы оборудования и принципы построения автоматизированного маршрута обработки компонентов на примере решений HESS.
Статья Кирилла Амосова, руководителя направления «Автоматизация обработки электронных компонентов», ООО«ГК Гермес», в журнале «Электронные компоненты» №9/2026
Оформить подписку на журнал
Размещение материалов в журнале
Введение
До установки компонента на печатную плату может потребоваться целый комплекс подготовительных операций. Одни микросхемы поступают на производство уже готовыми к монтажу, другие необходимо предварительно запрограммировать, проверить, отсортировать, промаркировать или перевести из одного вида упаковки в другой [1–4].
Особенно важен в этом отношении сам технологический маршрут. Поскольку для конкретной партии необходимо определить исходный формат, перечень операций, критерии контроля и требуемый формат выдачи, оборудование целесообразно подбирать не только по заявленной производительности, а с учетом параметров компонента и всей последовательности его обработки. Основные факторы, определяющие конфигурацию автоматизированной системы, приведены в таблице.

Таким образом, производительность является лишь одним из параметров выбора. Конфигурация оборудования определяется сочетанием характеристик компонента, исходного и требуемого выходного форматов, перечня технологических операций и требований к контролю. В зависимости от задачи отдельные операции могут исключаться или объединяться в одном автоматизированном комплексе; один из возможных маршрутов обработки показан на рис. 1.

Программирование компонентов
При серийном производстве программирование отдельных микросхем до монтажа на плату выполняется с помощью специализированных промышленных систем. В отличие от внутрисхемного программирования, в рассматриваемом случае компонент устанавливается в программирующий сокет еще до попадания на печатную плату.
Автоматический комплекс может включать в себя несколько программаторов и рабочих позиций, что позволяет вести параллельную обработку компонентов. Однако фактическая производительность зависит не только от скорости механики. Существенное влияние оказывают объем записываемых данных и время записи, количество одновременно работающих сокетов, операции загрузки и выгрузки, а также продолжительность последующей верификации.
Типовой цикл промышленного программирования может включать в себя:
• запись данных (Program);
• верификацию записанной информации (Verify);
• считывание содержимого памяти (Read);
• стирание памяти (Erase);
• контроль контрольной суммы (Checksum);
• запись серийных номеров и индивидуальных идентификаторов.
Для каждого корпуса требуется совместимый программирующий сокет, обеспечивающий стабильный электрический контакт с выводами компонента.
Для распространенных типов памяти, например SPI NOR Flash, в автоматический комплекс могут интегрироваться серийные промышленные программаторы, библиотеки которых уже поддерживают необходимую микросхему. В этом случае нет нужды разрабатывать программатор под каждый компонент – задача заключается в его интеграции в оборудование, подборе соответствующего сокета и настройке технологического процесса.
Для каждого изделия может формироваться отдельный программный рецепт, определяющий используемый файл данных, требуемые операции программирования и проверки. Система может обеспечивать работу со сменными файлами прошивки, например с бинарными файлами *.bin, что позволяет использовать одну конфигурацию оборудования для обработки разных партий изделий.
В оборудовании HESS программирование может выполняться как самостоятельная операция или включаться в единый автоматический маршрут вместе с электрическим тестированием, автоматической оптической инспекцией (AOI), маркировкой, сортировкой и упаковкой.
Электрическое тестирование и сортировка
Программирование подтверждает корректность записи данных, но не заменяет электрическую проверку самого компонента. В зависимости от задачи система тестирования может контролировать электрические параметры, короткие замыкания и обрывы цепей, токи утечки, входные и выходные сигналы, интерфейсы обмена данными, а также выполнять заданный алгоритм функциональных испытаний.
Такие модули относятся к наиболее специализированным элементам оборудования. Для конкретного изделия подбираются тестовый сокет, схема подключения, методика испытаний, контролируемые параметры и программное обеспечение (рис. 2).

Для повышения производительности комплекс может оснащаться несколькими независимыми тестовыми позициями, работающими параллельно.
Результат проверки автоматически определяет дальнейший маршрут компонента. В простейшем случае выполняется разделение OK/NG, а при необходимости изделия могут распределяться по нескольким категориям в соответствии с заданными критериями тестирования.
Визуальный контроль как часть технологического маршрута
Автоматическая оптическая инспекция в системах обработки компонентов решает более широкий круг задач, чем простая проверка наличия детали. Машинное зрение может использоваться уже на этапе подачи для поиска компонента, определения его координат и угла поворота. После захвата система способна контролировать геометрию корпуса, выводы и состояние обратной стороны, а после укладки – положение в упаковке, ориентацию и маркировку.
Например, в упаковочной системе HESS TPM 0603 Advanced Vision применяется трехкамерная схема. Одна камера определяет положение компонентов в зоне подачи, вторая используется для контроля обратной стороны после захвата, третья – для проверки лицевой стороны и правильности укладки в ленту (рис. 3).
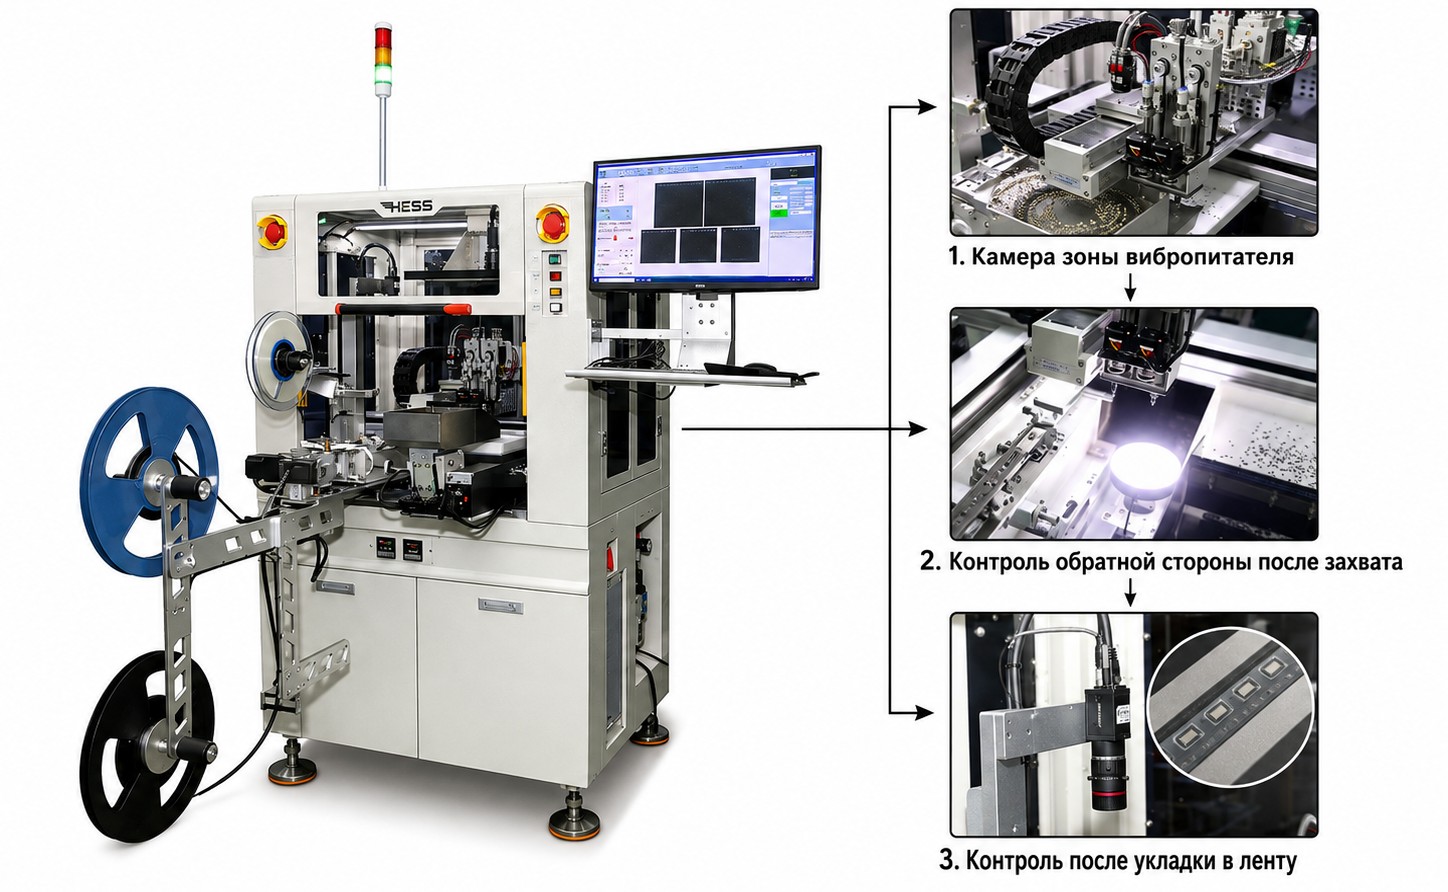
Система может контролировать размеры корпуса, длину и шаг выводов, положение, маркировку и внешние дефекты с автоматической отбраковкой несоответствующих изделий. Система машинного зрения обеспечивает высокоточный контроль геометрических параметров компонентов с точностью до ±0,05 мм, позволяя выявлять отклонения размеров и видимые дефекты с последующей автоматической классификацией OK/NG.
Размещение AOI-системы непосредственно внутри технологического маршрута позволяет не только обнаружить отклонение, но и сразу изменить дальнейший путь компонента: исключить его из упаковки или направить в соответствующую категорию сортировки.
Упаковка и переупаковка
Для автоматического монтажа важен не только сам компонент, но и носитель, в котором он поступает на линию. Поскольку на практике используются лента на катушке (Tape & Reel), матричные лотки, пеналы и россыпь, переупаковка представляет собой самостоятельную технологическую задачу.
Возможные маршруты выглядят, например, следующим образом: россыпь → лента; лоток → лента; пенал → лента; лента → лента или лоток → лоток. При этом недостаточно учитывать только ширину носителя – необходимо согласовать геометрию и ориентацию компонента, размеры кармана компонентной ленты (carrier tape), способ подачи и параметры покровной ленты (cover tape).
Автоматический упаковщик может последовательно выполнять подачу, распознавание положения, захват, AOI-контроль, укладку в компонентную ленту, термозапайку покровной ленты и намотку готовой продукции на катушку. В HESS TPM 0603 Advanced Vision такой цикл объединен в одной системе; оборудование рассчитано на компоненты в диапазоне типоразмеров 1,6×0,8–20×20 мм и ленты шириной 8–44 м.
Маркировка и прослеживаемость
Если компонент проходит несколько операций, возрастает значение идентификации результата. В комплексах HESS могут применяться два основных способа маркировки – лазерный и точечный.
Лазерная маркировка обеспечивает бесконтактное нанесение постоянных обозначений непосредственно на корпус компонента: текста, номера партии, серийного номера, символов и кодов идентификации. Современные волоконные лазеры позволяют работать с малогабаритными корпусами, формируя знаки размером менее 1 мм, а качество и корректность нанесенной информации могут сразу проверяться системой машинного зрения.
Точечная маркировка применяется как более простое средство идентификации: например, для обозначения принадлежности к определенной партии или категории сортировки. Возможно нанесение одной или нескольких цветных меток либо использование цветной печати в зависимости от технологической задачи.
В автоматизированном маршруте маркировка может быть связана с результатами программирования, тестирования и AOI-контроля. Данные о выполненных операциях регистрируются системой управления и могут использоваться для прослеживаемости, производственной статистики и отчетности.
От отдельной машины – к автоматизированному участку
Одна из основных тенденций – переход от отдельных операций к связанным технологическим цепочкам. Один и тот же компонент может последовательно пройти загрузку, программирование, электрическое тестирование, AOI-контроль, маркировку, сортировку и переупаковку. Промежуточная ручная перекладка при этом увеличивает время цикла и создает дополнительный риск ошибки.
В линейке HESS этот принцип реализуется в нескольких классах оборудования: существуют системы для работы с компонентами в ленте, лотках и пеналах, машины программирования, комбинированные системы программирования и переупаковки, отдельные AOI-решения и оборудование для маркировки. За счет этого исходный и конечный формат компонента можно учитывать уже при выборе базовой архитектуры машины, а необходимые операции – добавлять в технологический маршрут.
Таким образом, оборудование HESS строится на разных базовых архитектурах и функциональных модулях под конкретные исходные и выходные форматы. Конфигурация определяется компонентом, корпусом, необходимыми операциями, требуемой производительностью и способом выдачи готовой партии.
Именно эти параметры зачастую оказываются важнее паспортной скорости отдельного механизма. Увеличение числа программирующих позиций эффективно только тогда, когда оно соответствует времени программирования и возможностям системы подачи; установка AOI-системы требует заранее определить измеряемые параметры и критерии брака; выбор упаковочного модуля – согласовать характеристики компонента и упаковочного носителя.
Сильная сторона такого подхода заключается не в максимальном количестве функций одной машины, а в возможности собрать конфигурацию под конкретный маршрут компонента. Количество рабочих позиций, тип подачи, способ упаковки, наличие программирования, тестирования или AOI-контроль выбираются исходя из корпуса, исходного носителя, длительности операций и требуемой производительности. В результате оборудование адаптируется к технологической задаче, а не наоборот.
Обработка компонентов как услуга
Помимо поставки оборудования HESS, «ГК Гермес» предлагает услуги по упаковке и обработке электронных компонентов – в России или на контрактном производстве в Китае.
Возможные операции:
• упаковка и переупаковка компонентов в Tape & Reel;
• работа с исходной подачей из ленты, лотков, пеналов и россыпи;
• программирование микросхем;
• электрическое и функциональное тестирование;
• инспекция и сортировка OK/NG.
Услуга подходит как для разовых партий, так и для регулярной обработки компонентов без необходимости приобретения собственного оборудования.
Заключение
Современная подготовка электронных компонентов все чаще представляет собой не отдельную операцию, а управляемый маршрут обработки. Программирование, тестирование, AOI-контроль, маркировка, сортировка и упаковка должны рассматриваться как взаимосвязанные этапы, параметры которых определяются конкретным изделием.
Следовательно, эффективная автоматизация начинается с анализа компонента и производственной задачи: исходной упаковки, корпуса, необходимых операций, критериев контроля, длительности цикла и требуемого формата выдачи. Такой подход позволяет перейти от набора отдельных машин к целостному участку обработки компонентов и обеспечить воспроизводимость процесса от первой операции до готовой партии.
Литература
1. Microchip Technology. AN2468: Production Programming of Microchip AVR and SAM Microcontrollers.
2. Texas Instruments. Semiconductor Packing Methodology.
3. DediProg. Auto IC Programmer Selection: Overview and the 4 Core Factors.
4. Advantek. Embossed Carrier Tapes.